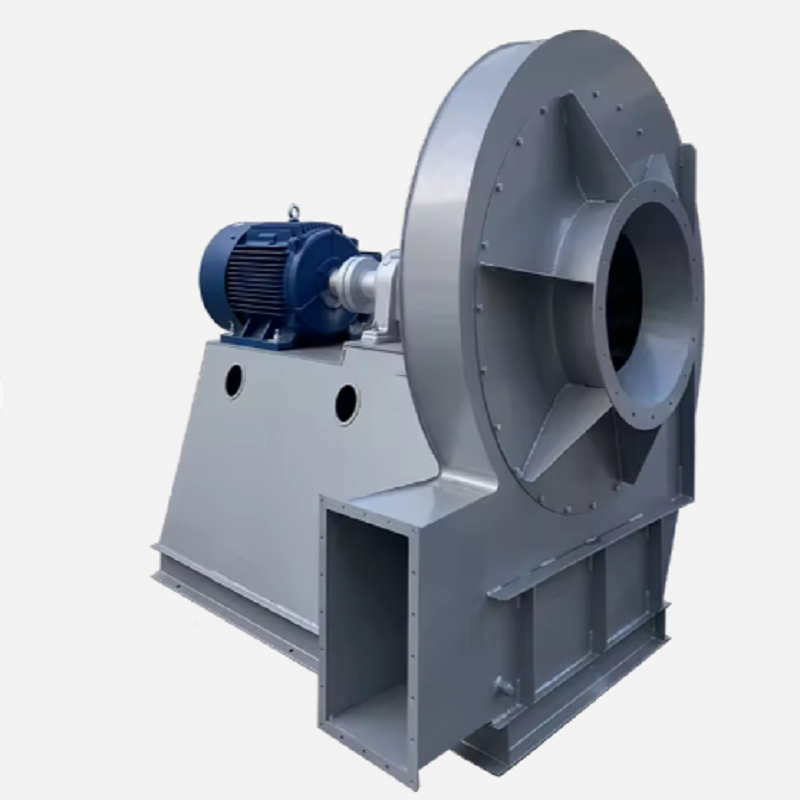
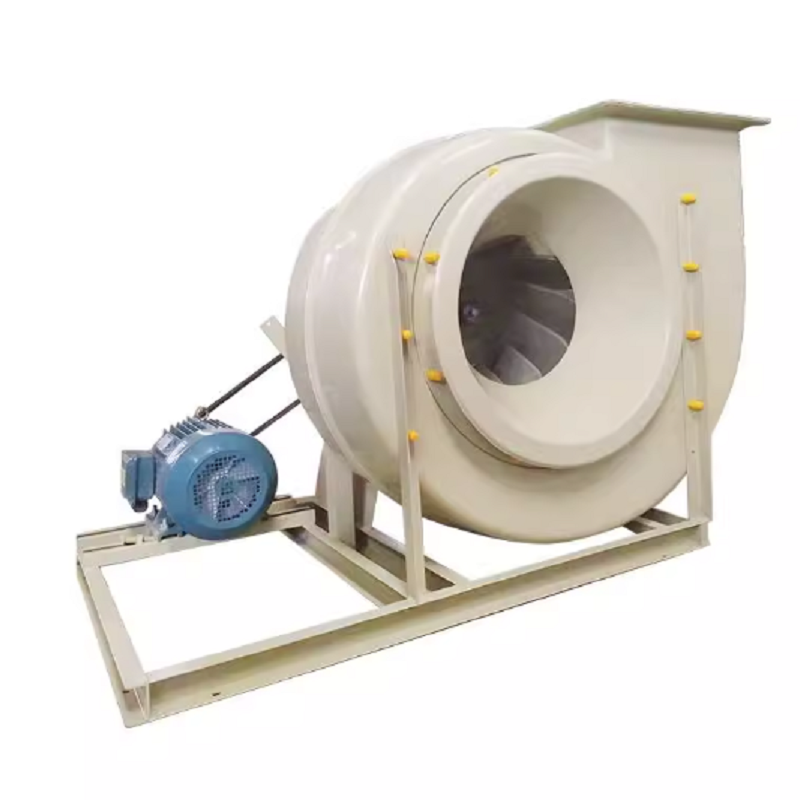
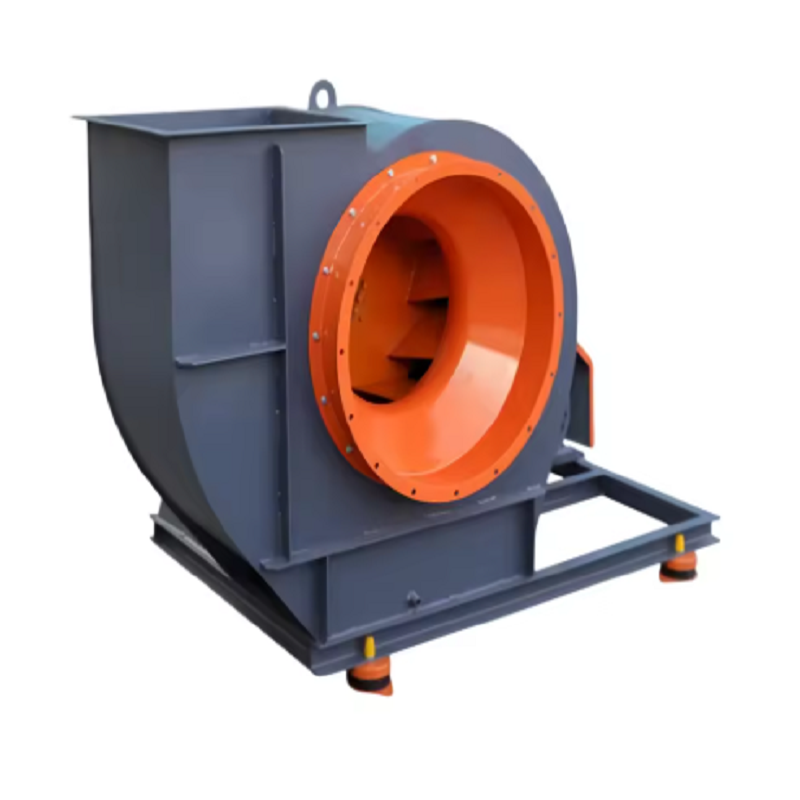
En una caldera industrial, el ventilador de tiro inducido a menudo se trata como un simple dispositivo de escape. En la práctica, es una de las piezas clave del equipo que controla la presión del horno, el movimiento de los gases de combustión, la estabilidad de la combustión y el consumo de energía auxiliar. Un ventilador de tiro inducido para caldera industrial seleccionado correctamente debe mover el volumen de gases de combustión requerido y al mismo tiempo superar la resistencia de la caldera, los conductos, el colector de polvo, el depurador, la chimenea y otros equipos posteriores.
El error que veo con más frecuencia es seleccionar un ventilador de tiro inducido para caldera industrial basándose únicamente en la capacidad de la caldera o la potencia del motor. Una caldera de 10 MW, por ejemplo, no requiere automáticamente un tamaño de ventilador determinado. El punto de funcionamiento real depende del volumen de los gases de combustión, la temperatura del gas, la resistencia del sistema, el combustible, el exceso de aire, la concentración de polvo y la presión requerida en la salida del horno.
El primer paso para seleccionar un ventilador de tiro inducido para caldera industrial es determinar el volumen de gas real en la entrada del ventilador.
Esto es importante porque la temperatura de los gases de combustión cambia significativamente su densidad. Un volumen calculado en condiciones estándar no puede utilizarse simplemente como volumen de funcionamiento del ventilador sin corrección.
Por ejemplo, supongamos que una caldera produce 30.000 Nm³/h de gases de combustión en condiciones estándar y la temperatura del gas en la entrada del ventilador es de 180°C. El volumen real aproximado se puede estimar a partir de:
Q₂ = Q₁ × (T₂ / T₁)
donde las temperaturas están en Kelvin.
Usando 20°C como referencia:
30.000 × (453 / 293) ≈ 46.350 m³/h
Esta es una diferencia sustancial.
Si se selecciona el ventilador con 30.000 m³/h en lugar de aproximadamente 46.350 m³/h a la temperatura de funcionamiento real, es posible que el ventilador instalado no proporcione el tiro esperado.
Por lo tanto, para un ventilador de tiro inducido para caldera industrial, los datos del presupuesto deben especificar si el caudal de aire se indica en Nm³/h, Sm³/h o m³/h reales, junto con la temperatura y presión del gas correspondiente.
La presión del ventilador es tan importante como el flujo de aire. Un ventilador de tiro inducido para caldera industrial debe superar la resistencia de toda la ruta de los gases de combustión. Esto puede incluir conductos de gas de caldera, economizadores, precalentadores de aire, ciclones, filtros de mangas, ESP, depuradores, compuertas, codos, secciones de expansión, conductos y la chimenea.
Un cálculo práctico de presión se puede organizar como:
ΔPtotal = ΔPcaldera + ΔPducto + ΔPequipo + ΔPcompuerta + ΔPpila
El cálculo debe realizarse en las condiciones de diseño del gas.
Considere un sistema con:
Caldera y sección de transferencia de calor: 850 Pa
Conductos y codos: 450 Pa
Filtro de bolsa: 1.200 Pa
Secciones de compuerta y transición: 250 Pa
Pérdidas chimenea y salida: 350 Pa
La resistencia total estimada es:
850 + 450 + 1200 + 250 + 350 = 3100 Pa
Luego, el ingeniero debe establecer un margen de diseño apropiado basado en los requisitos del proyecto en lugar de agregar arbitrariamente un gran porcentaje.
Es por esto que dos calderas con capacidades similares pueden requerir modelos de ventiladores de tiro inducido para calderas industriales completamente diferentes.
El polvo es una de las mayores diferencias entre un extractor de aire de caldera y un ventilador de ventilación de aire limpio.
Una caldera de biomasa, una caldera de carbón, una caldera de residuos y una caldera de gas pueden tener características de polvo muy diferentes. Las cenizas volantes pueden erosionar gradualmente el impulsor, mientras que se pueden acumular partículas pegajosas en las palas.
La acumulación del impulsor crea otro problema: el desequilibrio.
Por ejemplo, si sólo unos pocos cientos de gramos de material se acumulan de manera desigual en un impulsor grande, la distribución de masa cambia. La fuerza centrífuga resultante aumenta rápidamente con la velocidad de rotación.
Por esta razón, un ventilador de tiro inducido de caldera industrial que funciona con gases de combustión polvorientos debe inspeccionarse periódicamente para detectar:
Acumulación de cenizas en el impulsor
Erosión de la hoja
Desgaste de vanguardia
Estado del eje
Temperatura del rodamiento
Vibración
Depósitos de tripa
Fugas en juntas de dilatación
Si la vibración aumenta gradualmente después de varios meses de funcionamiento, sustituir el motor no suele ser lo primero que se debe hacer. Primero se deben verificar el impulsor y las condiciones de operación.
Un ventilador grande no significa automáticamente un ventilador más eficiente. Un ventilador de tiro inducido para caldera industrial debe funcionar cerca del punto de trabajo requerido en su curva de rendimiento. Si el sistema real requiere 40.000 m³/h a 3.000 Pa pero el ventilador seleccionado está diseñado en torno a un punto de funcionamiento muy diferente, el sistema puede depender en gran medida de compuertas para controlar el flujo de aire.
Un amortiguador reduce el flujo agregando resistencia. El ventilador todavía produce presión, pero parte de esa presión simplemente se disipa a través de la compuerta.
Para el funcionamiento continuo de la caldera, esta suele ser una forma ineficiente de controlar una carga variable.
El control de velocidad variable proporciona un mejor enfoque cuando el rango operativo lo justifica. Las leyes de afinidad de los fanáticos indican que, en condiciones comparables:
Q ∝ norte
ΔP∝N²
P∝N³
Por lo tanto, reducir la velocidad del ventilador puede producir una reducción mucho mayor de la potencia que reducir únicamente el flujo de aire.
Por ejemplo, reducir la velocidad al 80% de la velocidad original da aproximadamente:
Relación de potencia = 0,8³ = 0,512
La potencia teórica del ventilador llega a ser aproximadamente el 51 % del valor original, suponiendo que las condiciones de funcionamiento permanezcan dentro del rango aplicable de la ley del ventilador.
Los ahorros reales dependen de la curva del sistema, la eficiencia del motor, las pérdidas del VFD y el punto de funcionamiento, por lo que esto debe tratarse como una estimación de ingeniería en lugar de una reducción garantizada del 49 %.
Muchas calderas no funcionan continuamente al 100% de carga.
Durante los períodos de producción reducida, el volumen de gases de combustión requerido disminuye. Si el ventilador de tiro inducido de la caldera industrial continúa funcionando a máxima velocidad mientras una compuerta controla el tiro, la energía eléctrica puede ser innecesariamente alta.
Una mejor estrategia de control es medir la presión estática del horno o de los gases de combustión y ajustar la velocidad del ventilador de acuerdo con el tiro requerido.
Una secuencia de control típica es:
Carga de caldera → Sensor de presión de tiro → Controlador PID → VFD → ID Velocidad del ventilador
El objetivo de control no debe ser simplemente la “succión máxima”. Una presión negativa excesiva puede introducir aire adicional en el horno o afectar las condiciones de combustión.
El objetivo es una presión negativa controlada, no la mayor presión negativa posible.
También se ha documentado una estrategia de control de ventilador ID basada en VFD en aplicaciones de calderas como una forma de hacer coincidir más la velocidad del ventilador con la presión de combustión requerida y reducir el flujo de aire y las pérdidas eléctricas innecesarias.
Considere una caldera de biomasa con las siguientes condiciones de funcionamiento:
Capacidad de la caldera: aproximadamente 12 t/h de vapor
Caudal de humos: 42.000 m³/h
Temperatura de entrada del ventilador: 165°C
Presión total requerida: aproximadamente 2.800 Pa
Motor existente: 75 kW
Velocidad del ventilador existente: 1.480 rpm
Método de control: compuerta de entrada
Carga operativa: normalmente 60–90%
La planta informó que el motor del ventilador operaba con frecuencia cerca de su corriente nominal incluso cuando la producción de la caldera estaba por debajo de la capacidad máxima.
La primera inspección no encontró ninguna falla evidente en los rodamientos. El impulsor también era estructuralmente aceptable.
El problema se atribuyó al método de control.
Con aproximadamente el 65 % de la carga de la caldera, el ventilador todavía estaba funcionando cerca de la velocidad máxima, mientras que la compuerta de entrada estaba significativamente cerrada. Por lo tanto, el ventilador producía más presión de la que requería el sistema y el amortiguador convertía parte de esa presión en resistencia adicional.
La modificación recomendada fue instalar un VFD y controlar el ventilador ID de acuerdo con la presión de tiro del horno.
Después de la puesta en servicio, se cambió el procedimiento operativo para que la velocidad del ventilador siguiera la carga de la caldera y la presión de tiro en lugar de permanecer cerca de la velocidad máxima.
La lección importante de este caso es que reemplazar el ventilador por un modelo más grande o más potente no habría resuelto el problema. El ventilador de tiro inducido de la caldera industrial existente tenía capacidad suficiente; el problema era la estrategia de control.
La temperatura es otro parámetro que debe confirmarse antes de seleccionar un ventilador de tiro inducido para caldera industrial.
Cuando la temperatura de los gases de combustión aumenta, la densidad del gas disminuye. Con el mismo flujo másico, el flujo volumétrico real aumenta.
La alta temperatura también afecta:
Expansión térmica del eje
Disposición de rodamientos
Lubricación
Ampliación de carcasa
Selección de materiales
Disposición de acoplamiento
Ubicación del motor
Requisitos de refrigeración
Disposición de sellado
Por lo tanto, para aplicaciones de temperatura más alta, la estructura del ventilador debe diseñarse en función de la temperatura de entrada real en lugar de simplemente seleccionar un ventilador estándar y asumir que puede manejar gas caliente.
Si la temperatura cambia sustancialmente entre el arranque y el funcionamiento normal, también se debe considerar la expansión térmica durante la alineación del eje, el cojinete y el acoplamiento.
Cuando un ventilador de tiro inducido de una caldera industrial no puede mantener la presión negativa requerida del horno, no asuma inmediatamente que el ventilador es de tamaño insuficiente.
Una secuencia práctica de resolución de problemas es:
Confirme la frecuencia del motor, la velocidad de rotación y la salida del VFD.
Si la compuerta está casi completamente abierta y el tiro sigue siendo insuficiente, es posible que el ventilador tenga un tamaño insuficiente o que la resistencia del sistema haya aumentado.
Si la compuerta está muy estrangulada, el problema puede ser una capacidad excesiva del ventilador o una estrategia de control inapropiada.
Compruebe la caída de presión en:
Caldera
Economizador
Precalentador de aire
Ciclón
Filtro de bolsa
Depurador
Conducto principal
Apagador
Un filtro de bolsa sucio puede aumentar sustancialmente la resistencia del sistema.
Busque acumulación de ceniza, erosión, grietas, deformaciones y daños en las hojas.
El aumento de la vibración puede indicar desequilibrio, desalineación, deterioro del rodamiento, holgura o acumulación en el impulsor.
Registro:
flujo de aire
Presión estática
Velocidad del ventilador
Corriente del motor
potencia del motor
Temperatura del gas
Presión del horno
Vibración
Estos datos son mucho más útiles que simplemente decir que “la succión del ventilador es débil”.
El sobredimensionamiento a veces se considera una opción segura porque los ingenieros suponen que “más capacidad es mejor”.
No siempre es mejor.
Si el ventilador de tiro inducido de una caldera industrial es sustancialmente sobredimensionado, el sistema puede requerir una regulación agresiva de la compuerta. Esto aumenta la pérdida de presión y puede aumentar el consumo eléctrico.
Un tiro excesivo también puede alterar las condiciones de combustión previstas.
Un mejor enfoque es establecer el punto de funcionamiento normal, el punto de funcionamiento máximo, la carga mínima esperada y los requisitos operativos futuros antes de seleccionar el ventilador.
Por ejemplo, si la caldera normalmente funciona entre el 60 % y el 90 % de carga, seleccionar un ventilador basándose únicamente en un máximo teórico extremo puede dar como resultado una máquina que pase la mayor parte de su vida operativa lejos de su región de mejor eficiencia.
El rendimiento de un ventilador de tiro inducido para caldera industrial no se puede evaluar por separado del sistema de escape de la caldera.
Una selección de ventiladores técnicamente correcta debería considerar:
Caldera → Equipo de transferencia de calor → Colector de polvo → Conductos → Ventilador ID → Chimenea
Si posteriormente se instala un nuevo filtro de bolsa, su caída de presión puede cambiar el punto de funcionamiento del ventilador existente. Del mismo modo, agregar un depurador, cambiar el combustible, aumentar la capacidad de la caldera o modificar la chimenea pueden cambiar el funcionamiento requerido del ventilador.
Es por eso que la selección del ventilador debe basarse en la resistencia completa del sistema en lugar de simplemente coincidir con un modelo de ventilador antiguo.
Un ventilador de tiro inducido para caldera industrial eficiente no es simplemente un ventilador centrífugo de alta potencia. Su rendimiento real depende de si se han combinado correctamente el flujo de aire, la presión, la temperatura, la carga de polvo, el diseño del impulsor, el método de control y la resistencia del sistema.
Para instalaciones nuevas, calcule el volumen real de gases de combustión y la pérdida total de presión antes de seleccionar el ventilador. Para proyectos de reemplazo, recopile datos operativos antes de decidir que el ventilador existente es de tamaño insuficiente. Para calderas de carga variable, evalúe el control VFD en lugar de depender completamente de las compuertas.
En la operación práctica, las mayores ganancias a menudo provienen de acciones relativamente simples: limpiar el impulsor, corregir la resistencia excesiva del sistema, reparar las fugas en los conductos, mantener el tiro adecuado del horno y hacer coincidir la velocidad del ventilador con la carga real de la caldera.
El objetivo no es hacer que el ventilador de tiro inducido de caldera industrial funcione con mayor dificultad. El objetivo es lograr que proporcione exactamente lo que la caldera necesita: con el consumo de energía más bajo razonable y un funcionamiento estable en todo el rango de carga.