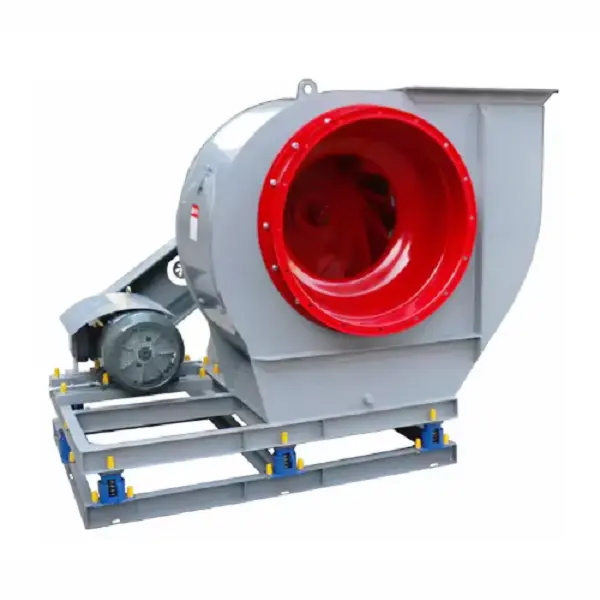
Un ventilador centrífugo industrial puede consumir una cantidad significativa de electricidad cuando funciona de forma continua en una planta de fabricación. En muchos sistemas de ventilación y extracción antiguos, el ventilador en sí no es necesariamente ineficiente; El mayor problema es que el ventilador centrífugo industrial suele funcionar a una velocidad, presión o flujo de aire más altos de los que realmente requiere el proceso. Antes de reemplazar el equipo, los ingenieros de la planta deben medir las condiciones operativas existentes y determinar dónde se está utilizando el exceso de energía.
El primer paso para mejorar un sistema de ventilador centrífugo industrial es establecer una base operativa confiable. Registre el flujo de aire, la presión estática, la velocidad del ventilador, la corriente del motor, la potencia del motor, la temperatura de los cojinetes, la vibración y las horas de funcionamiento. También se debe registrar la posición de la compuerta porque un ventilador que funciona al 100% de velocidad con una compuerta muy cerrada es a menudo una indicación clara de una falta de coincidencia entre la capacidad del ventilador y la demanda del sistema.
Por ejemplo, una fábrica puede tener un Ventilador Centrífugo Industrial seleccionado originalmente para 30.000 m³/h a 2.000 Pa, mientras que el proceso actual sólo requiere aproximadamente 22.000 m³/h. Si el ventilador continúa funcionando a máxima velocidad y el flujo de aire está controlado por una compuerta, el motor aún consume gran parte de su potencia nominal. Medir las condiciones reales del sistema proporciona la información necesaria antes de realizar cualquier modificación.
Una oportunidad común de ahorro de energía para un ventilador centrífugo industrial se esconde detrás de la compuerta de entrada o salida. Una compuerta reduce el flujo de aire al aumentar la resistencia del sistema, pero no reduce directamente la velocidad de rotación del ventilador. Por lo tanto, el motor continúa impulsando el impulsor a la misma velocidad mientras parte de la presión disponible se disipa a través de la compuerta.
Durante una inspección, los técnicos deben registrar la apertura de la compuerta y compararla con el flujo de aire del proceso requerido. Si un ventilador centrífugo industrial normalmente funciona con la compuerta abierta solo entre un 50% y un 60%, los ingenieros deben investigar si se puede reducir la velocidad del ventilador. En aplicaciones adecuadas, la instalación de un variador de frecuencia (VFD) puede proporcionar un control mucho mejor que la estrangulación mecánica continua.
La reducción de la velocidad del ventilador puede producir una reducción sustancial en el consumo de energía porque la potencia del ventilador centrífugo cambia rápidamente con la velocidad. En condiciones similares del sistema, las leyes de afinidad del ventilador indican que el flujo de aire es aproximadamente proporcional a la velocidad, la presión varía aproximadamente con el cuadrado de la velocidad y la potencia varía aproximadamente con el cubo de la velocidad.
Para un ventilador centrífugo industrial que funciona a 50 Hz, reducir la velocidad a 45 Hz representa una relación de velocidad de 0,90. La relación de potencia teórica es aproximadamente:
P₂ / P₁ ≈ (45 / 50)³ = 0,729
Esto significa que la potencia teórica del ventilador puede caer a aproximadamente el 73 % del valor original, aunque los ahorros reales dependen de la curva del sistema, la eficiencia del motor, las pérdidas de transmisión y el punto de funcionamiento. Por lo tanto, los ingenieros deberían medir el sistema después del ajuste en lugar de asumir que siempre se alcanzará el valor teórico.
La contaminación del impulsor es otra fuente de pérdida de energía que se pasa por alto en un ventilador centrífugo industrial. El polvo, la neblina de aceite, las fibras o las partículas del proceso pueden acumularse en las palas y alterar el perfil aerodinámico. Los depósitos pesados también pueden crear desequilibrios, aumentando la vibración y las cargas en los rodamientos.
Antes de modificar un ventilador centrífugo industrial, inspeccione el impulsor a través de la puerta de acceso o después del aislamiento y bloqueo adecuados. Verifique si hay acumulación de polvo, erosión, corrosión, hojas dañadas y depósitos concentrados en un lado de la rueda. En un ejemplo práctico, un ventilador de extracción de polvo mostró una vibración cada vez mayor y un flujo de aire reducido después de varios meses de funcionamiento. La limpieza del impulsor restauró el flujo de aire y redujo la vibración sin cambiar el motor o la carcasa del ventilador.
Un ventilador centrífugo industrial no funciona independientemente del sistema de conductos. Cuando los filtros se obstruyen, los ductos acumulan material, los codos están mal dispuestos o las compuertas están parcialmente cerradas, la resistencia del sistema aumenta y el ventilador debe generar más presión.
Una inspección de campo útil debe incluir filtros, transiciones de conductos, codos, silenciadores, compuertas, intercambiadores de calor, depuradores y aberturas de descarga. Si un filtro tiene una caída de presión significativamente mayor que su condición limpia, reemplazar o limpiar el filtro puede ahorrar más energía que modificar el propio ventilador centrífugo industrial. Esto es especialmente importante en sistemas de recolección de polvo donde la resistencia del filtro aumenta gradualmente durante el funcionamiento normal.
Cada ventilador centrífugo industrial tiene una curva de rendimiento que muestra la relación entre flujo de aire, presión, velocidad y eficiencia. Las condiciones operativas reales deben compararse con la curva del ventilador del fabricante siempre que se disponga de datos operativos confiables.
Supongamos que un ventilador centrífugo industrial fue diseñado para 25 000 m³/h a 1800 Pa, pero actualmente produce 19 000 m³/h a 2300 Pa. La diferencia puede indicar una mayor resistencia del sistema, ajustes incorrectos de la compuerta, un cambio en las condiciones del proceso o un punto de funcionamiento lejos de la región de mejor eficiencia del ventilador. La simple instalación de un motor más grande no resolvería el problema subyacente. Primero se debe analizar el sistema para determinar por qué se ha desplazado el punto de operación.
Considere un ventilador centrífugo industrial existente que se utiliza para la extracción de polvo en un taller de procesamiento de metales. El ventilador estaba accionado por un motor de 30 kW y funcionaba aproximadamente 6.000 horas al año. Las mediciones mostraron que el proceso requería alrededor de 18.000 m³/h, mientras que el ventilador entregaba aproximadamente 22.000 m³/h. La compuerta de salida se cerró parcialmente para controlar el exceso de flujo de aire.
La planta instaló un VFD y ajustó la velocidad del ventilador centrífugo industrial para que coincida con el flujo de aire requerido. Después de la puesta en servicio, el flujo de aire se mantuvo cerca del valor de proceso requerido mientras que la potencia del motor disminuyó sustancialmente. El ahorro real debe calcularse a partir de los kW medidos antes y después de la modificación. Por ejemplo, si la potencia de entrada promedio cae de 24 kW a 16 kW, el consumo anual de electricidad se reduce aproximadamente:
(24 − 16) × 6.000 = 48.000 kWh/año
Este ejemplo también demuestra por qué medir la potencia real del motor es más útil que estimar los ahorros únicamente a partir de la capacidad nominal del motor.
La optimización energética no significa simplemente ralentizar al máximo un ventilador centrífugo industrial. Un flujo de aire insuficiente puede causar una mala captura de humos, una concentración excesiva de polvo, inestabilidad de la presión del horno, sobrecalentamiento o incumplimiento de los requisitos ambientales.
Al ajustar un ventilador centrífugo industrial, los ingenieros deben establecer un flujo de aire y una presión mínimos aceptables en función del proceso real. Para la ventilación por extracción local, por ejemplo, el rendimiento de captura debe seguir siendo adecuado en la campana. Para aplicaciones de calderas u hornos, los requisitos de combustión y presión del horno pueden ser más importantes que simplemente reducir el flujo de aire.
La condición mecánica también afecta la eficiencia de un sistema de ventilador centrífugo industrial. Los cojinetes desgastados, la mala lubricación, la desalineación del eje, el deslizamiento de la correa, la tensión incorrecta de la correa y los problemas de acoplamiento pueden aumentar las pérdidas mecánicas y la vibración.
Para los sistemas de ventiladores centrífugos industriales accionados por correa, los técnicos deben verificar el estado y la tensión de la correa y verificar la alineación de la polea. Para configuraciones de transmisión directa, se debe verificar la alineación del eje, el estado de los cojinetes y la eficiencia del motor. Un motor que consume una corriente anormal no debe atribuirse automáticamente al motor; La causa real puede ser una carga excesiva del ventilador, resistencia del sistema, fricción mecánica o condiciones de funcionamiento.
En algunos casos, un ventilador centrífugo industrial existente está fundamentalmente sobredimensionado o tiene un diseño de impulsor que no coincide con el proceso actual. Si el ventilador funciona continuamente lejos de su región operativa eficiente, los ajustes repetidos de aceleración y velocidad pueden proporcionar solo una solución parcial.
Se puede considerar un ventilador centrífugo industrial de reemplazo cuando el ventilador existente tiene un desgaste severo, una eficiencia aerodinámica deficiente, materiales inadecuados, una capacidad de presión excesiva o una capacidad significativamente mayor que el requisito real. El reemplazo debe seleccionarse utilizando el flujo de aire medido y la presión del sistema en lugar de simplemente igualar la potencia del motor existente.
Antes de modificar un Ventilador Centrífugo Industrial, los ingenieros de planta pueden utilizar la siguiente secuencia:
Mida el flujo de aire real y la presión estática.
Registre la potencia y corriente de entrada del motor.
Registre la velocidad del ventilador y la posición de la compuerta.
Inspeccione el impulsor en busca de polvo, corrosión y desgaste.
Verifique las pérdidas de presión del filtro y del conducto.
Compare las condiciones de funcionamiento reales con la curva de rendimiento del ventilador.
Determina si el ventilador es de gran tamaño.
Evalúe el control de velocidad VFD cuando corresponda.
Verifique el motor, los cojinetes, las correas, los acoplamientos y la alineación del eje.
Vuelva a medir el flujo de aire, la presión y la potencia después de la modificación.
El enfoque más eficaz es tratar el ventilador centrífugo industrial como parte de todo el sistema de tratamiento de aire en lugar de como una máquina aislada. En muchas plantas, se pueden lograr ahorros significativos mediante un mejor control del punto de operación, una resistencia reducida del sistema, una limpieza regular del impulsor y una regulación adecuada de la velocidad sin reemplazar inmediatamente el ventilador.
Para plantas con equipos de ventilación o extracción en funcionamiento continuo, incluso una pequeña reducción de energía puede generar ahorros anuales sustanciales. Un ventilador centrífugo industrial adecuadamente optimizado debe proporcionar solo el flujo de aire y la presión requeridos por el proceso, con el menor consumo de energía práctico, manteniendo al mismo tiempo un funcionamiento seguro y estable.