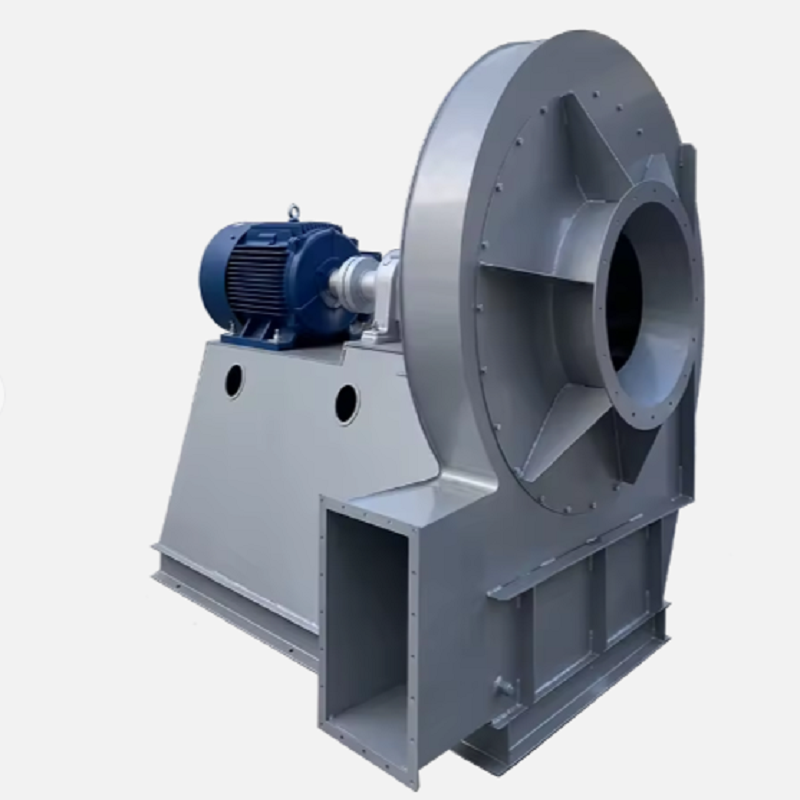
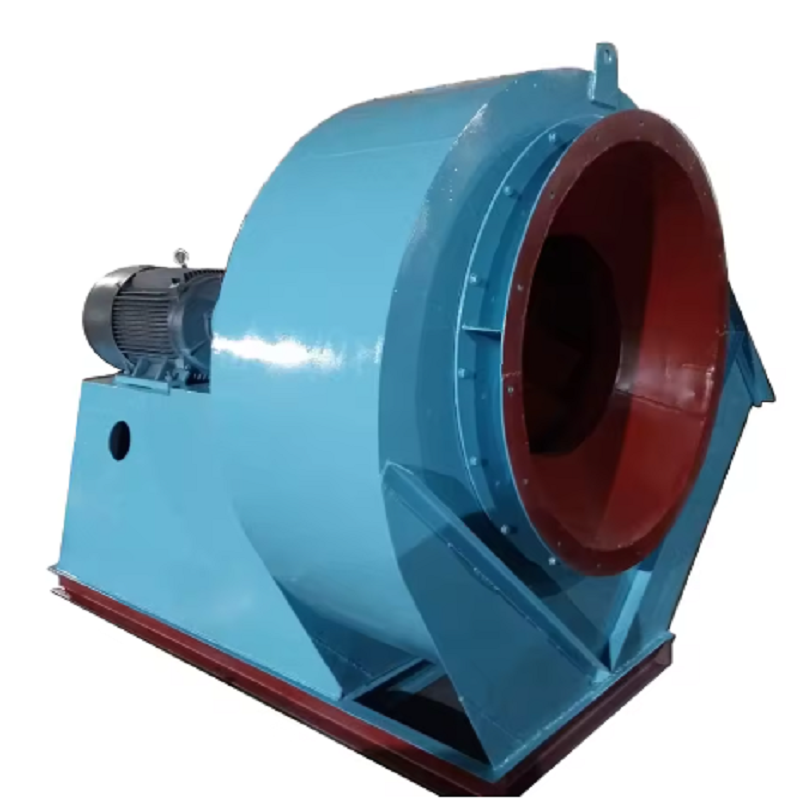
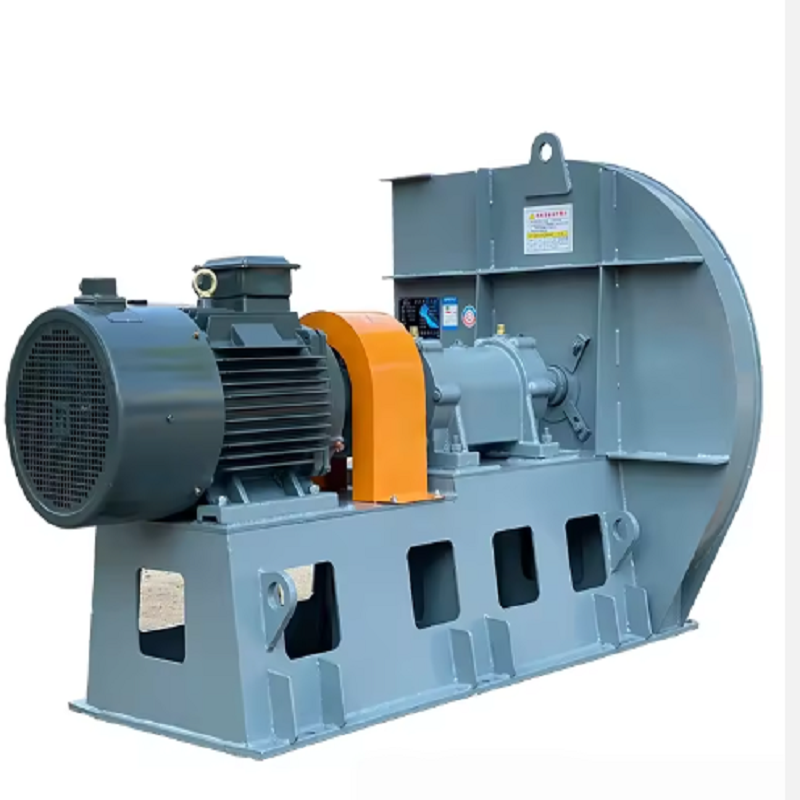
En un sistema de ventilación de aire limpio, seleccionar un ventilador centrífugo es relativamente sencillo. Los procesos industriales con mucho polvo son diferentes. El polvo de cemento, los finos minerales, las cenizas de carbón, las partículas de madera, el clinker y otros materiales abrasivos pueden impactar continuamente el impulsor y la carcasa. Con el tiempo, esto puede causar erosión de la hoja, acumulación de material, vibración, reducción del flujo de aire y paradas inesperadas.
Aquí es donde los ventiladores centrífugos de alta resistencia cobran importancia. No son simplemente versiones más grandes de ventiladores industriales estándar. El diseño del impulsor, la selección de materiales, la disposición del eje, la configuración de los cojinetes, la protección contra el desgaste y el punto de funcionamiento deben considerarse de acuerdo con las condiciones reales del proceso.
Uno de los primeros errores al seleccionar un ventilador es fijarse únicamente en el flujo de aire y la presión.
Por ejemplo, un cliente puede especificar:
Caudal de aire: 20.000 m³/h
Presión estática: 3.000 Pa
Temperatura: 80°C
A primera vista, estos tres valores parecen suficientes para seleccionar un ventilador. No lo son.
Si el gas contiene entre 30 y 50 g/m³ de polvo mineral abrasivo, los requisitos mecánicos pueden ser completamente diferentes a los de un ventilador que maneja aire limpio. El tamaño de las partículas, la dureza, el contenido de humedad y si el ventilador se instala antes o después del recolector de polvo pueden afectar el diseño final.
Por lo tanto, en el caso de los ventiladores centrífugos de servicio pesado, la condición del polvo debe tratarse como un parámetro de diseño básico y no como un detalle opcional. La concentración de polvo y las características de las partículas afectan directamente el desgaste esperado y la configuración adecuada del impulsor.
No existe un diseño de impulsor único que sea ideal para cada aplicación con polvo. Para aire muy contaminado, comúnmente se consideran diseños de aspas radiales porque las aspas rectas son menos propensas a la acumulación de material y pueden tolerar el servicio abrasivo. El Instituto Nacional de Seguridad y Salud Ocupacional de EE. UU. también identifica los ventiladores centrífugos de aspas radiales como adecuados para cargas pesadas de polvo debido a su resistencia a la abrasión y su reducida tendencia a la acumulación de material.
Los impulsores curvados hacia atrás o inclinados hacia atrás pueden proporcionar una mayor eficiencia, pero necesitan una consideración más cuidadosa cuando grandes cantidades de partículas pasan directamente a través del ventilador. Si el ventilador se instala aguas abajo de un colector de polvo eficaz, la menor carga de partículas puede hacer que estos diseños sean más prácticos.
En aplicaciones severas, los ventiladores centrífugos de servicio pesado también pueden usar aspas reforzadas, revestimientos de desgaste reemplazables, materiales resistentes a la abrasión o bordes de ataque especialmente protegidos. Estas medidas aumentan el costo inicial, pero pueden resultar mucho más económicas que reemplazar un impulsor cada pocos meses.
La posición del ventilador puede cambiar significativamente la carga mecánica del equipo. Considere un sistema de recolección de polvo con cámara de filtros. Si el ventilador se instala aguas abajo del filtro, la mayoría de las partículas abrasivas ya se habrán eliminado antes de que el aire llegue al impulsor. El ventilador aún necesita superar la caída de presión del filtro cargado, los conductos, las compuertas y otros equipos, pero se reduce la erosión directa de partículas.
Si el ventilador se instala aguas arriba del colector, el impulsor maneja directamente el gas cargado de polvo. En esta disposición, la dureza, concentración, distribución de tamaño y acumulación de las partículas se vuelven mucho más importantes.
Esta distinción debe confirmarse antes de seleccionar ventiladores centrífugos de servicio pesado. Un ventilador que funciona bien en el lado limpio de un filtro puede no tener la misma vida útil cuando se usa en el lado sucio.
Otro problema común es seleccionar el ventilador en función de la pérdida de presión de un solo equipo.
El requisito de presión real del ventilador normalmente debe considerar el sistema completo:
Presión requerida del ventilador = pérdidas de campana + fricción de conductos + codos y ramas + resistencia del separador + resistencia del filtro + pérdidas de salida + margen operativo
Por ejemplo, supongamos que un sistema de recolección de polvo industrial tiene:
Pérdidas de campana y entrada: 450 Pa
Pérdidas en conducto y codo: 700 Pa
Resistencia al ciclón: 900 Pa
Resistencia del filtro de bolsa: 1.600 Pa
Pérdidas de salida y chimenea: 350 Pa
La resistencia total ya es de aproximadamente 4.000 Pa antes de considerar cualquier margen de diseño adicional.
La selección de un ventilador basándose en una estimación de 2500 a 3000 Pa podría provocar un flujo de aire insuficiente en las condiciones de funcionamiento reales.
Es por eso que los ventiladores centrífugos de servicio pesado deben seleccionarse teniendo en cuenta la curva de resistencia completa del sistema en lugar de simplemente hacer coincidir el flujo de aire solicitado por el cliente con un modelo de catálogo.
Considere una planta de cemento que requiere aproximadamente 25.000 m³/h de aire de escape de un proceso de molienda. El ventilador original se seleccionó principalmente en función del flujo de aire y la potencia del motor.
Después de varios meses de funcionamiento, los técnicos encontraron tres problemas:
La vibración del ventilador aumentó gradualmente.
El flujo de aire disminuyó.
El impulsor mostró un desgaste evidente cerca de la entrada de la pala y la sección exterior.
La inspección mostró que el ventilador estaba manejando polvo de cemento abrasivo antes de la etapa de filtración final. El polvo había desgastado las superficies de las palas de manera desigual, cambiando el equilibrio del rotor. Al mismo tiempo, la acumulación de polvo aumentó la resistencia efectiva del sistema.
La solución no fue simplemente instalar un motor más grande.
El equipo de ingeniería primero confirmó el flujo de aire y la presión reales, luego revisó la concentración de polvo y las características de las partículas. Se seleccionó una configuración de impulsor más resistente a la abrasión y las áreas vulnerables se reforzaron con protección contra el desgaste reemplazable.
La lección importante es que aumentar la potencia del motor no soluciona el desgaste mecánico. Primero hay que adaptar el ventilador al proceso real.
Para aplicaciones como molienda de cemento, manipulación de clinker, minería y procesamiento de minerales, los ventiladores centrífugos de servicio pesado deben evaluarse desde la perspectiva tanto aerodinámica como mecánica.
Añadir material resistente al desgaste en todas partes no siempre es la mejor solución.
Un enfoque más práctico es identificar las áreas que reciben el mayor impacto de partículas.
Dependiendo de la aplicación, estas áreas pueden incluir:
Bordes de ataque de las palas del impulsor
Superficies de la hoja
Placa trasera del impulsor
Sección de entrada de la carcasa
Carcasa de desplazamiento
Zonas de giro propensas a la abrasión
Las placas de desgaste reemplazables pueden resultar útiles cuando se dispone de acceso para mantenimiento. Una vez que la placa de desgaste alcanza su límite de servicio, los técnicos pueden reemplazar el componente protector en lugar de reemplazar la carcasa completa.
Para aplicaciones particularmente abrasivas, los fabricantes también pueden utilizar acero resistente a la abrasión, revestimiento duro, construcción de cuchilla reforzada o revestimientos reemplazables. La solución correcta depende de la dureza de las partículas, la velocidad, la concentración y las horas de funcionamiento esperadas.
El objetivo es no hacer que todos los componentes sean innecesariamente pesados. El objetivo es colocar la protección adecuada en el lugar correcto.
A veces un cliente envía una consulta diciendo:
"Necesitamos un ventilador centrífugo de 160 kW".
Esta no es información suficiente para una selección adecuada de los fanáticos.
Se puede utilizar un motor de 160 kW con muchas combinaciones de ventiladores diferentes según el flujo de aire, la presión, la velocidad, la temperatura del gas, la densidad del gas, la eficiencia y la disposición de la transmisión.
Para una aplicación con mucho polvo, el proveedor normalmente debería solicitar al menos:
Flujo de aire requerido
Presión estática o total
Temperatura normal de los gases
Temperatura máxima del gas
Concentración de polvo
Tipo de polvo y características de las partículas.
Composición del gas
Condiciones de entrada y salida del ventilador.
Posición de instalación del ventilador
Horas de funcionamiento requeridas
Tensión y frecuencia del motor.
Altitud requerida, cuando sea relevante
Limitaciones de espacio y mantenimiento
Estos parámetros permiten seleccionar el ventilador desde el punto de trabajo real en lugar de solo desde la potencia del motor.
Incluso un ventilador diseñado correctamente puede funcionar mal si cambian las condiciones del sistema.
Después de la puesta en servicio, los técnicos deben registrar:
RPM del ventilador
flujo de aire
Presión estática
Corriente del motor
potencia del motor
Temperatura del rodamiento
Vibración
Temperatura del gas
Supongamos que el punto de diseño original es 20.000 m³/h a 3.500 Pa. Después de la instalación, las mediciones muestran 24.000 m³/h a sólo 2.800 Pa.
Esa diferencia merece una investigación.
Las posibles causas incluyen una resistencia del sistema inferior a la esperada, posición de la compuerta, modificaciones de los conductos, condiciones del filtro, velocidad incorrecta del ventilador o un cálculo original inexacto del sistema.
Si el ventilador funciona por encima de su punto de funcionamiento previsto, la corriente del motor también puede aumentar. En esta situación, simplemente cerrar una compuerta sin comprender el sistema puede ocultar el problema real.
Para los ventiladores industriales polvorientos, el mantenimiento no debería depender únicamente de un calendario fijo.
Un mejor enfoque es monitorear las tendencias.
Por ejemplo, si la vibración se ha mantenido alrededor de 3 mm/s durante varios meses y de repente aumenta a 5 mm/s, los técnicos deben investigar antes de que el ventilador alcance una condición de falla grave.
Los puntos de inspección útiles incluyen:
Desgaste del impulsor
Erosión desigual de la hoja
Acumulación de polvo
Estado del rodamiento
Alineación del eje
Condición de acoplamiento
Pernos de cimentación
Tensión de la correa, si es accionada por correa
Desgaste de la carcasa
Conexiones de entrada y salida
La acumulación de polvo en el impulsor es particularmente importante. La acumulación desigual puede crear un desequilibrio en el rotor incluso cuando el impulsor original estaba equilibrado dinámicamente.
No todo el polvo se comporta como polvo mineral seco.
La humedad puede hacer que partículas finas se adhieran al impulsor. Con el tiempo, esto puede producir depósitos desiguales y vibraciones.
Por ejemplo, un ventilador que maneja material seco puede funcionar normalmente durante meses. Si la temperatura del proceso cae por debajo del punto de rocío, puede producirse condensación dentro del sistema. Luego, el polvo se vuelve pegajoso y comienza a acumularse en el rotor.
En este caso, es posible que simplemente aumentar la resistencia al desgaste del material de la cuchilla no resuelva el problema.
La solución de ingeniería puede requerir un mejor control de la temperatura, aislamiento, drenaje, cambios en el proceso o un diseño del impulsor que sea menos susceptible a la acumulación.
Esta es otra razón por la que los ventiladores centrífugos de servicio pesado deben seleccionarse según el proceso real y no únicamente según el nombre del polvo.
Antes de pedir un ventilador de alta resistencia para un proceso con mucho polvo, recomiendo confirmar la siguiente información con el ingeniero de procesos:
Rendimiento del aire
Flujo de aire: m³/h, CFM o m³/s
Presión estática o presión total
Punto de servicio de diseño
Condiciones mínimas y máximas de funcionamiento.
Condición del gas
temperatura normal
Temperatura máxima
Composición del gas
Densidad
Humedad
Condición de polvo
tipo de polvo
Concentración
Tamaño de partícula
Dureza de las partículas
Contenido de humedad
Características pegajosas o abrasivas.
Construcción de ventiladores
Tipo de impulsor
Material
Protección contra el desgaste
Diámetro del eje
Disposición de rodamientos
Disposición de la unidad
Acceso de inspección
Sistema electrico
potencia del motor
Voltaje
Frecuencia
Método de inicio
Operación de RPM o VFD requerida
Instalación
Posición del ventilador en relación con el colector de polvo.
Orientación de entrada y salida
Diámetro del conducto
Espacio de instalación disponible
Autorización de mantenimiento
Condiciones ambientales
Una ficha técnica completa al inicio del proyecto puede evitar muchos problemas posteriores.
Las aplicaciones industriales con mucho polvo son duras para los ventiladores porque el problema no se limita al flujo de aire. La abrasión, la acumulación de material, la temperatura, la resistencia del sistema, la vibración y los requisitos de mantenimiento interactúan entre sí.
Por lo tanto, es necesario seleccionar los ventiladores centrífugos de alta resistencia adecuados en función de las condiciones reales del proceso. Un motor más potente por sí solo no hace que un ventilador sea resistente y una carcasa más gruesa por sí sola no garantiza una larga vida útil.
Para plantas de cemento, operaciones mineras, procesamiento de biomasa, manejo de carbón, procesamiento de metales, sistemas de molienda y recolección de polvo industrial, el enfoque más confiable es comenzar con el punto de trabajo completo y las características del polvo, luego determinar el tipo de impulsor, el material, la protección contra el desgaste, la disposición de la transmisión y la configuración del motor.
Ese enfoque puede requerir más trabajo de ingeniería antes de realizar el pedido, pero generalmente cuesta mucho menos que lidiar con reemplazos repetidos del impulsor, vibración excesiva, tiempo de inactividad inesperado y mala recolección de polvo después de la instalación.